
- Система управления основным производством: полное руководство по выбору и внедрению
Система управления основным производством: полное руководство по выбору и внедрению
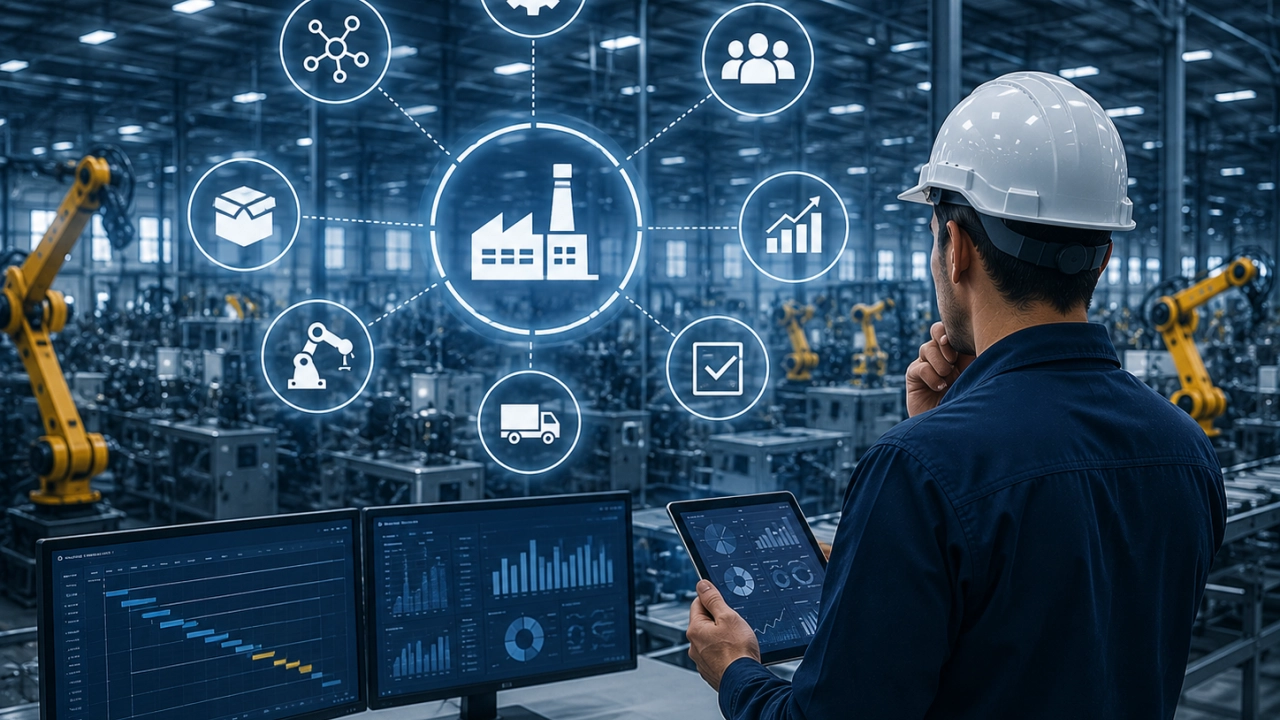
В тяжелой промышленности хаос на производственной площадке стоит дороже, чем простое оборудования. Когда сырье зависает между цехами, а план выпуска корректируется вручную в Excel, компания теряет маржу еще до отгрузки готовой продукции. Система управления основным производством становится не просто инструментом учета, а фундаментом для предсказуемости бизнес-процессов. Она связывает воедино закупки, склад, цех и логистику, исключая информационный вакуум.
Суть и задачи системы управления основным производством
Многие руководители путают автоматизацию бухгалтерии с управлением реальным производством. Учетная система фиксирует факт свершившегося события, тогда как производственная система управляет процессом в моменте его исполнения. Основная задача такого решения — обеспечить прозрачность того, что происходит внутри цеха прямо сейчас.
В отличие от офисных задач, производственные процессы имеют жесткую физическую привязку к ресурсам. Станок не может выполнить две операции одновременно, а бригада не может находиться в двух местах сразу. Система должна отражать эти физические ограничения и помогать диспетчеру принимать решения на основе актуальных данных, а не вчерашних сводок.
Эффективное управление начинается там, где заканчивается интуиция мастера и начинаются точные данные о загрузке каждой единицы оборудования.
Ликвидация информационных разрывов
Главная боль крупных предприятий — рассинхронизация данных между отделами. Отдел продаж продает то, что уже забраковано на участке контроля качества. Склад отпускает материалы под заказ, который был отменен три дня назад. Производственная система устраняет эти разрывы, создавая единое информационное пространство.
- Все участники процесса видят один и тот же статус заказа.
- Изменения в технологической карте мгновенно становятся доступны исполнителям.
- Брак фиксируется в системе сразу, блокируя дальнейшее движение дефектной партии.
Такая синхронизация снижает риск перепроизводства и затоваривания склада незавершенкой. Руководитель видит не абстрактные цифры плана, а реальную картину готовности продукции к отгрузке.
Переход от реактивного к проактивному управлению
Традиционный подход заключается в реагировании на уже случившиеся проблемы. Сломался станок — ищем замену. Не хватило сырья — останавливаем линию. Внедрение специализированного ПО позволяет предвидеть узкие места до их возникновения.
Система анализирует текущую загрузку и предупреждает о конфликтах ресурсов. Если два крупных заказа требуют одного и того же пресса в одно время, алгоритм подсветит коллизию заранее. Это дает время на перепланирование или привлечение дополнительных мощностей без аврала.
Ключевые функциональные модули системы
Архитектура любой полноценной производственной платформы строится вокруг нескольких базовых блоков. Каждый из них отвечает за свой участок жизненного цикла изделия. Понимание этих модулей помогает правильно сформулировать требования при выборе решения.
Планирование производственных мощностей и графиков
Это мозг системы. Модуль планирования берет на себя рутину составления расписаний. Он учитывает доступность оборудования, наличие персонала, графики ТО и приоритеты заказов. В ручной режим это занимает дни работы планового отдела, в автоматическом — минуты.
Алгоритмы могут работать по разным принципам. Например, планирование от даты отгрузки определяет, когда нужно начать производство, чтобы успеть к сроку. Планирование от текущей даты показывает, когда заказ будет готов при существующей загрузке. Гибкость настроек позволяет адаптировать логику под специфику предприятия.
- Учет календарей работы смен и праздничных дней.
- Приоритизация заказов по важности клиента или маржинальности.
- Балансировка загрузки между параллельными линиями.
Оперативная диспетчеризация и учет выполнения
Если планирование отвечает на вопрос что делать, то диспетчеризация контролирует как это делается. Модуль фиксирует начало и конец каждой операции. Рабочие отмечают выполнение задач через терминалы сбора данных или планшетные интерфейсы прямо у станка.
Это обеспечивает точный расчет себестоимости. Вы знаете не только сколько материалов ушло на изделие, но и сколько машинного времени и человеко-часов было затрачено. Любое отклонение от норматива становится видимым сразу, а не в конце месяца при сведении баланса.
Диспетчеризация превращает черный ящик цеха в прозрачную среду, где каждое действие имеет цифровое отражение.
Управление материальными потоками и складскими запасами
Производство не существует в отрыве от склада. Система управляет движением сырья от приемки до выдачи в цех и возврата остатков. Важный аспект — управление партионностью и сроками годности, что критично для химической и пищевой промышленности.
Интеграция со складским учетом позволяет реализовывать стратегии Just-in-Time. Материалы поступают на линию точно к моменту начала обработки, не занимая драгоценное пространство проходов. Система также контролирует минимальные запасы и автоматически формирует заявки на пополнение при достижении пороговых значений.
Контроль качества продукции на всех этапах
Качество нельзя проверить только в готовом изделии. Его нужно контролировать на каждом переделе. Модуль управления качеством позволяет настроить карты контрольных точек. Оператор обязан внести результаты замеров перед тем, как система разрешит перейти к следующей операции.
Это предотвращает накопление брака. Если первая деталь из партии не прошла контроль, система заблокирует выпуск остальных. Все данные о дефектах собираются в единый реестр, что позволяет проводить глубокий анализ причин возникновения проблем и работать над улучшением технологий.
Мониторинг технического состояния оборудования
Простой оборудования из-за внезапной поломки обходится предприятию в десятки раз дороже планового обслуживания. Модуль управления активами переводит ремонты из режима аварийного реагирования в режим предиктивного обслуживания. Система накапливает историю отказов и наработки между ними, формируя базу для прогнозирования.
Интеграция с датчиками позволяет отслеживать вибрацию, температуру и другие параметры в реальном времени. При выходе показателей за допустимые пределы система автоматически создает заявку в службу главного механика. Это предотвращает катастрофические поломки и продлевает жизненный цикл дорогостоящих станков.
- Учет графиков планово-предупредительных ремонтов.
- Фиксация затрат на запасные части и работу ремонтных бригад.
- Анализ коэффициента общей эффективности оборудования (OEE).
Классификация систем: ERP, MES и АСУ ТП
На рынке автоматизации существует устойчивая путаница в терминах. Заказчики часто требуют от учетной системы функций диспетчеризации или ждут, что система управления цехом будет вести бухгалтерский учет. Понимание архитектуры предприятия помогает расставить все по своим местам.
Традиционная модель автоматизации делится на три уровня. Верхний уровень — это стратегическое планирование ресурсов предприятия. Средний уровень отвечает за исполнение производственных заданий. Нижний уровень обеспечивает прямое управление технологическим оборудованием.
Разграничение зон ответственности ERP и MES
ERP-система работает с финансовыми и макроэкономическими показателями. Она отвечает на вопросы сколько произвести, какие материалы закупить и какова себестоимость готовой партии. Горизонт планирования в ERP составляет недели и месяцы. Данные здесь обновляются постфактум, после закрытия отчетных периодов.
MES-система оперирует минутами и часами. Ее задача — обеспечить физическое выполнение плана, спущенного сверху. Она управляет очередностью запуска деталей, контролирует соблюдение технологических маршрутов и фиксирует простой в реальном времени. Если ERP говорит нам что мы должны сделать, то MES показывает как мы это делаем прямо сейчас.
| Характеристика | ERP-система | MES-система |
|---|---|---|
| Основная цель | Финансовый учет и ресурсное планирование | Оперативное управление цехом и исполнением |
| Горизонт планирования | Долгосрочный (месяцы, кварталы) | Краткосрочный (смены, часы, минуты) |
| Объект управления | Заказ, партия, складские остатки | Единица оборудования, конкретная операция, рабочий |
| Частота обновления данных | Пакетная обработка (раз в сутки/неделю) | Реальное время (секунды, минуты) |
Эффективность достигается только при тесной связке этих двух контуров. План из ERP передается в MES для детализации, а фактические данные о выпуске и браке из MES возвращаются в ERP для корректировки себестоимости и складских остатков.
Интеграция с уровнем автоматизации (АСУ ТП)
АСУ ТП — это уровень контроллеров, датчиков и исполнительных механизмов. Здесь происходят физические процессы: нагрев, резка, смешивание. MES-система не заменяет АСУ ТП, но она надстраивается над ней, собирая данные для анализа.
Без интеграции с нижним уровнем операторам приходится вручную вносить данные о выработке в компьютер. Это приводит к ошибкам и искажению статистики. Прямой сбор данных с контроллеров обеспечивает стопроцентную достоверность информации о времени работы станка и количестве произведенных единиц.
Автоматизированная система управления технологическими процессами обеспечивает стабильность режима, а MES обеспечивает прозрачность этого режима для менеджмента.
Современные стандарты обмена данными, такие как OPC UA, позволяют безопасно передавать информацию от станков с числовым программным управлением в верхние уровни системы. Это создает единый цифровой контур от датчика давления до отчета директора завода.
Пошаговый алгоритм внедрения системы на предприятии
Внедрение производственной системы — это сложный организационный проект, а не просто установка программного обеспечения. Успех зависит от качества подготовки и вовлеченности персонала. Ошибки на ранних этапах многократно увеличивают стоимость проекта на финальной стадии.
Предпроектное обследование и аудит процессов
Нельзя автоматизировать хаос. Прежде чем покупать лицензии, необходимо провести глубокий аудит существующих бизнес-процессов. Часто выясняется, что многие учетные операции дублируются или не имеют смысла в новых условиях.
На этом этапе формируется реестр требований. Важно разделить хотелки пользователей и объективные потребности бизнеса. Система должна решать конкретные проблемы предприятия, а не предоставлять набор функций, которые никто не будет использовать.
- Картирование текущих потоков материалов и информации.
- Выявление узких мест и потерь времени.
- Оценка готовности инфраструктуры и квалификации персонала.
Результатом обследования становится техническое задание, которое станет основой для выбора подрядчика. Чем детальнее прописаны требования, тем точнее будет оценка сроков и бюджета реализации.
Выбор вендора и адаптация программного обеспечения
Рынок предлагает решения от глобальных лидеров до небольших локальных разработчиков. Выбор должен опираться не на бренд, а на соответствие функционала специфике вашего производства. Коробочное решение редко подходит для сложного дискретного или непрерывного производства без доработок.
Важно оценить архитектуру платформы. Закрытые системы создают зависимость от одного поставщика услуг. Открытые платформы позволяют гибко интегрировать сторонние модули и менять интерфейсы под нужды пользователей. Также стоит обратить внимание на наличие опыта у вендора в вашей отрасли.
Пилотный запуск и масштабирование решения
Попытка внедрить систему сразу на всем предприятии — верный путь к параличу работы. Правильная стратегия предполагает старт с одного цеха, линии или даже отдельного участка. Пилотный проект позволяет отладить интеграции, проверить гипотезы и обучить первую группу пользователей без риска для общего выпуска продукции.
На этом этапе выявляются скрытые нюансы, которые невозможно было увидеть при моделировании. Например, специфические условия труда в горячем цехе могут требовать особых защищенных терминалов или упрощенного интерфейса. После успешного прохождения пилота решение тиражируется на остальные подразделения с учетом накопленного опыта.
- Обучение ключевых пользователей и мастеров участков.
- Параллельная работа старой и новой системы для сверки данных.
- Поэтапное отключение бумажных носителей информации.
Распространенные ошибки при автоматизации производства
Статистика промышленных проектов показывает, что большинство неудач связано не с техническими сбоями программного обеспечения, а с организационными просчетами. Понимание этих ловушек помогает сохранить бюджет и нервы команды.
Первая и самая частая ошибка — отсутствие поддержки со стороны топ-менеджмента. Если директор завода воспринимает внедрение как задачу исключительно IT-отдела, проект обречен. Производственная система меняет привычки людей, а без административного ресурса преодолеть сопротивление персонала практически невозможно.
Вторая ошибка — чрезмерная кастомизация. Желание переписать стандартную логику системы под старые, часто неэффективные процессы приводит к созданию монструозного и неподдерживаемого продукта. Лучше адаптировать бизнес-процессы под лучшие отраслевые практики, заложенные в ПО, чем пытаться заставить программу работать по-старому.
Автоматизация неэффективного процесса лишь ускоряет получение неэффективного результата.
Третья проблема — недооценка важности чистоты данных. Система работает по принципу мусор на входе — мусор на выходе. Если нормативы расхода материалов или время операций в справочниках указаны неверно, планировщик будет строить недостижимые графики. Поддержание актуальности мастер-данных должно стать ежедневной рутиной ответственных сотрудников.
Оценка экономической эффективности и ROI проекта
Любое внедрение должно иметь четкое экономическое обоснование. Расчет возврата инвестиций базируется на измеримых показателях, которые система помогает улучшить. В тяжелой промышленности основные выгоды складываются из нескольких факторов.
Снижение незавершенного производства освобождает оборотные средства. Когда детали не лежат неделями в ожидании обработки, а двигаются по маршруту согласно плану, потребность в складских площадях и замороженном капитале снижается. Это прямой вклад в финансовую устойчивость предприятия.
Уменьшение процента брака и рекламаций также дает быстрый финансовый эффект. Раннее выявление дефектов предотвращает затраты на переработку или утилизацию готовой продукции. Кроме того, прозрачность процессов позволяет точно рассчитывать себестоимость каждого заказа, исключая ситуацию, когда прибыльные продукты субсидируют убыточные.
| Показатель эффективности | Ожидаемый результат внедрения |
|---|---|
| Загрузка оборудования | Рост на 10–20% за счет сокращения простоев |
| Уровень брака | Снижение на 15–30% благодаря контролю на переделах |
| Время подготовки отчетов | Сокращение с нескольких дней до нескольких минут |
| Оборачиваемость запасов | Ускорение за счет точного планирования закупок |
Внедрение системы управления основным производством — это эволюционный переход предприятия на новый уровень зрелости. Это требует времени, дисциплины и готовности меняться, но результат в виде предсказуемого и управляемого бизнеса окупает все усилия.
Цифровая трансформация производства — это не финишная прямая, а начало непрерывного пути к операционному совершенству.
Предоставляем эту услугу
Можете почитать о ней подробнее или пообщаться с нашими специалистами напрямую в мессенджерах
Подписка на рассылку
Узнавайте первыми о новых статьях. Раз в две недели — у вас в почте.
Ваш e-mail