
- Автоматизация дозирования реагентов на обогатительных фабриках как инструмент снижения расхода химии на 15-20%
Автоматизация дозирования реагентов на обогатительных фабриках как инструмент снижения расхода химии на 15-20%
В структуре эксплуатационных затрат обогатительных предприятий реагентные режимы флотации занимают от 15% до 35% себестоимости переработки руды. В условиях волатильности цен на химическую продукцию и постепенного снижения содержания полезных компонентов в перерабатываемом минеральном сырье управление удельным расходом реагентов становится ключевым резервом операционной эффективности ГОКа. Традиционные подходы к подаче реагентных растворов — ручные ротаметры, клапанно-щелевые питатели или периодическая дискретная корректировка — неизбежно приводят к возникновению технологических дисбалансов, систематическому перерасходу сырья и снижению извлечения в концентрат. Внедрение современных автоматических комплексов дозирования позволяет решить эти задачи, стабилизируя процесс флотации и сокращая затраты на химию на 15–20%.
Проблематика традиционного дозирования и причины перерасхода реагентов
Флотационный процесс характеризуется высокой динамичностью и нелинейностью. Ключевая сложность поддержания оптимального расхода реагентов заключается в постоянном воздействии внешних возмущений технологического потока. В условиях реального производства химический и гранулометрический состав поступающей рудной шихты колеблется непрерывно, вызывая следующие критические факторы перерасхода:
- Колебания плотности и объемного расхода питания: Изменение производительности мельниц или плотности слива классификаторов приводит к тому, что при фиксированной подаче раствора реагента его удельная концентрация на тонну твердого непрерывно отклоняется от регламентной нормы.
- Человеческий фактор и метод «перестраховки»: При ручном управлении операторы-флотоводцы склонны намеренно завышать расход собирателей и пенообразователей при малейших визуальных признаках ухудшения минерализации пены. Избыточная подача реагента маскирует локальные технологические сбои, но приводит к катастрофическому росту удельных затрат и ухудшению селективности разделения.
- Транспортное запаздывание технологического контроля: Получение данных экспресс-анализа качества продуктов флотации с задержкой в 15–40 минут делает ручное регулирование запаздывающим. Корректировка режима происходит тогда, когда возмущающая волна шихты уже прошла цикл флотации.
- Нестабильность физико-химических свойств растворов: Колебания концентрации маточных и рабочих растворов, температуры среды и напора в циркуляционных кольцах вызывают погрешность традиционных безнапорных дозаторов до 20–30% от уставки.
В результате на фабрике наблюдаются избыточный ввод дорогостоящих депрессоров и активаторов, дестабилизация ионного состава пульпы и вторичное ошламование концентратов.
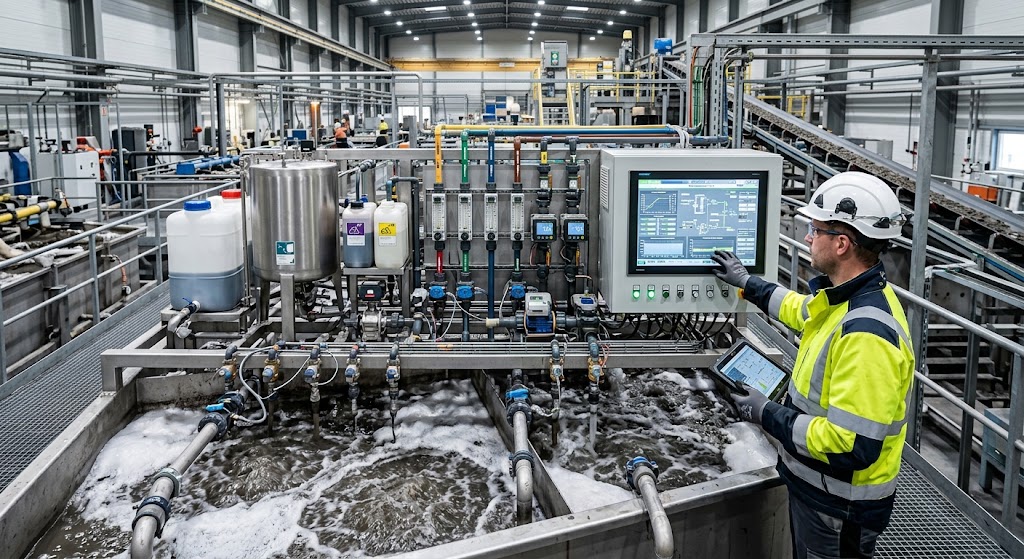
Архитектура и алгоритмы современной автоматизированной системы
Современные автоматические системы дозирования реагентов строятся на базе многоконтурной распределенной структуры управления, интегрирующей полевой уровень измерений, прецизионные исполнительные механизмы и цифровые контроллеры с адаптивными алгоритмами.
Полевой уровень и измерительные каналы
Основой для расчета управляющего воздействия является непрерывный мониторинг технологических параметров потока. В систему заводятся сигналы с электромагнитных расходомеров пульпы, бета- или гамма-плотномеров, кондуктометров, датчиков окислительно-восстановительного потенциала (Eh) и электродов контроля pH пульпы. Это формирует достоверную картину массового расхода твердой фазы и физико-химического состояния флотационной пульпы в режиме реального времени.
Исполнительные механизмы и подготовка реагентов
В качестве органов точного дозирования применяются цифровые мембранные и перистальтические дозирующие насосы промышленного класса во взрывозащищенном и химически стойком исполнении (PTFE, PVDF, EPDM). Исполнительные механизмы оснащаются сервоприводами с глубоким диапазоном регулирования (турндаун до 1:1000) и встроенными расходомерами реагентов (кориолисовыми или импульсными) для организации локальной петли обратной связи по фактическому расходу жидкости.
Алгоритмы регулирования и подавление возмущений
Управление дозированием реагентов на обогатительных фабриках реализуется комбинированным способом:
- Контур прямого компенсирующего управления (Feedforward): Рассчитывает базовую подачу реагента строго пропорционально мгновенному массовому расходу твердого компонента пульпы.
- Контур обратной связи (Feedback): Пропорционально-интегральный регулятор (ПИ/ПИД) выполняет тонкую подстройку подачи на основе физико-химических параметров среды (pH, Eh) и данных поточных рентгенофлуоресцентных анализаторов состава пульпы.
- Алгоритмы противоаварийной защиты и адаптации: Автоматическая промывка линий, выявление кавитации, детекция разрыва мембран и переключение на резервные насосные агрегаты без остановки технологической секции.
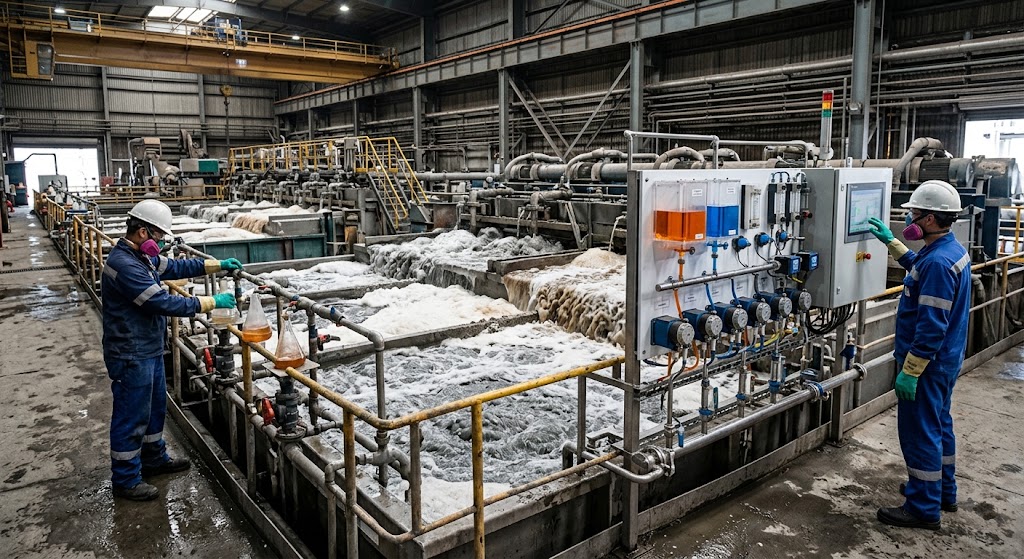
Сравнение методов дозирования флотационных реагентов
| Параметр сравнения | Ручное / дискретное дозирование | Автоматизированная прецизионная система |
|---|---|---|
| Погрешность поддержания уставки | ±10...25% от требуемой нормы | ±0,5...1,5% во всем диапазоне производительности |
| Реакция на изменение расхода и плотности | С запаздыванием от 20 до 60 минут (по факту отбора проб) | Мгновенная безынерционная компенсация (доли секунды) |
| Удельный расход флотореагентов | Базовый (с регулярным перерасходом из-за перестраховки) | Снижение расхода флотореагентов на 15–20% |
| Качество и извлечение полезного компонента | Циклические колебания качества концентрата и потерь в хвостах | Стабилизация селективности, прирост извлечения на 0,3–0,8% |
| Влияние человеческого фактора | Критическое (зависимость от опыта и внимания смены) | Минимальное (автоматическое следование рецептурным картам) |
Экономический и технологический эффект внедрения
Переход на прецизионное автоматическое регулирование обеспечивает прямой экономический возврат за счет нескольких ключевых факторов:
Оптимизация реагентного бюджета: Исключение пиковых передозировок собирателей (ксантогенатов, дитиофосфатов), пенообразователей и депрессоров (цианидов, сульфитов, силикатов) обеспечивает прямое снижение расхода химии на 15–20%. Для фабрики производительностью 5–10 млн тонн руды в год прямая экономия на закупке реагентов составляет десятки миллионов рублей ежегодно.
Рост технологических показателей: Предотвращение «перереагенчивания» стабилизирует гидродинамику в камерах флотомашин и оптимизирует структуру пенного слоя. Устраняется флотация пирита и вмещающих пород в коллективный концентрат, что повышает сортность товарной продукции и увеличивает извлечение полезного компонента на 0,3–0,8% за счет сокращения потерь с отвальными хвостами.
Снижение экологических платежей: Сокращение остаточной концентрации токсичных реагентов в хвостах флотации снижает нагрузку на хвостохранилища, уменьшает объемы реагентов для нейтрализации стоков и минимизирует экологические риски предприятия.
Комплексный инжиниринг от компании «Феррокс»
Инжиниринговая компания «Феррокс» реализует комплексные проекты модернизации и внедрения систем дозирования под ключ, опираясь на глубокую экспертизу в гидрометаллургии и обогащении минерального сырья. Мы предлагаем предприятиям горно-металлургического комплекса выверенные решения, адаптированные под сложные условия эксплуатации (высокая запыленность, агрессивные среды, перепады температур).
Наш подход включает полный жизненный цикл реализации проекта:
- Технологический и метрологический аудит: Обследование реагентного отделения, узлов приготовления растворов, точек ввода реагентов и оценка динамических характеристик флотомашин.
- Разработка индивидуальных технологических схем: Расчет гидравлических режимов, проектирование реагентных коллекторов с постоянным давлением и подбор насосного оборудования требуемой коррозионной стойкости.
- Сборка шкафов управления и дозировочных блоков: Производство модульных дозировочных станций, шкафов автоматизации на базе надежных промышленных контроллеров и специализированного ПО.
- Бесшовная интеграция: Объединение узлов дозирования с действующей общезаводской АСУ ТП обогатительной фабрики по стандартным протоколам (Modbus TCP/RTU, Profinet, OPC UA), а также наладка каскадных контуров регулирования.
Ознакомьтесь с другими нашими решениями по автоматизации тяжелой промышленности, чтобы комплексно модернизировать переделы измельчения, классификации и флотации вашего предприятия.
Получите расчет экономической эффективности для вашего ГОКа
Специалисты компании «Феррокс» готовы выполнить предаудит реагентного отделения вашей фабрики, рассчитать потенциал снижения затрат на химию и разработать индивидуальный проект модернизации узлов флотации. Свяжитесь с нами для получения технико-коммерческого предложения.
Предоставляем эту услугу
Можете почитать о ней подробнее или пообщаться с нашими специалистами напрямую в мессенджерах
Популярные статьи
Цифровизация промышленности: от технологий к реальному эффекту
Как стимулировать производство: пошаговая стратегия повышения эффективности
Проектирование ПАЗ на химическом предприятии: 5 фатальных ошибок при разработке систем противоаварийной защиты
Интеграция систем машинного зрения с ПЛК: сквозной контроль дефектов поверхности проката в реальном времени
Подписка на рассылку
Узнавайте первыми о новых статьях. Раз в две недели — у вас в почте.
Ваш e-mail